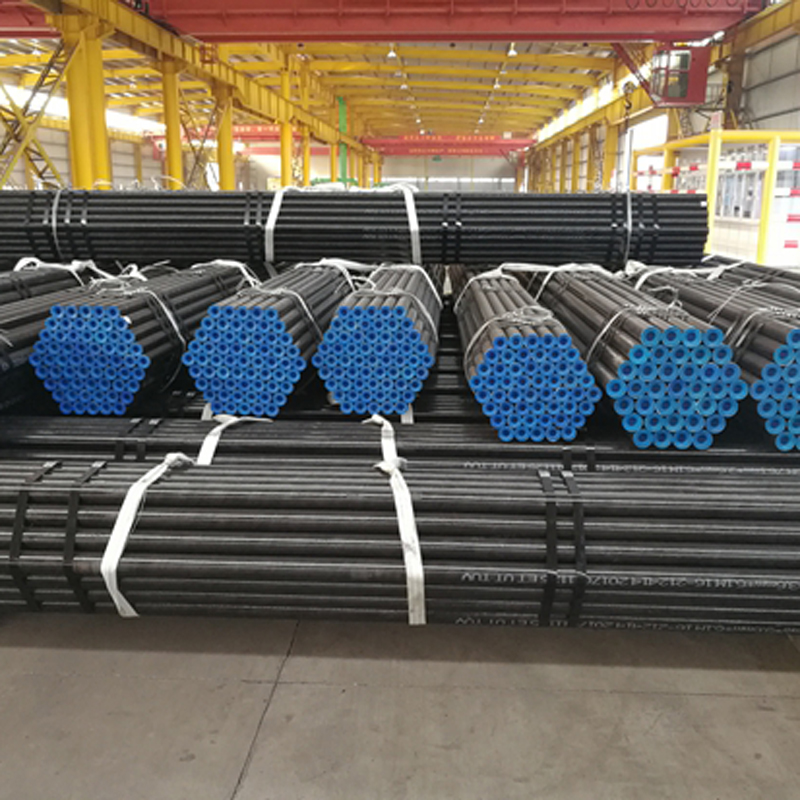
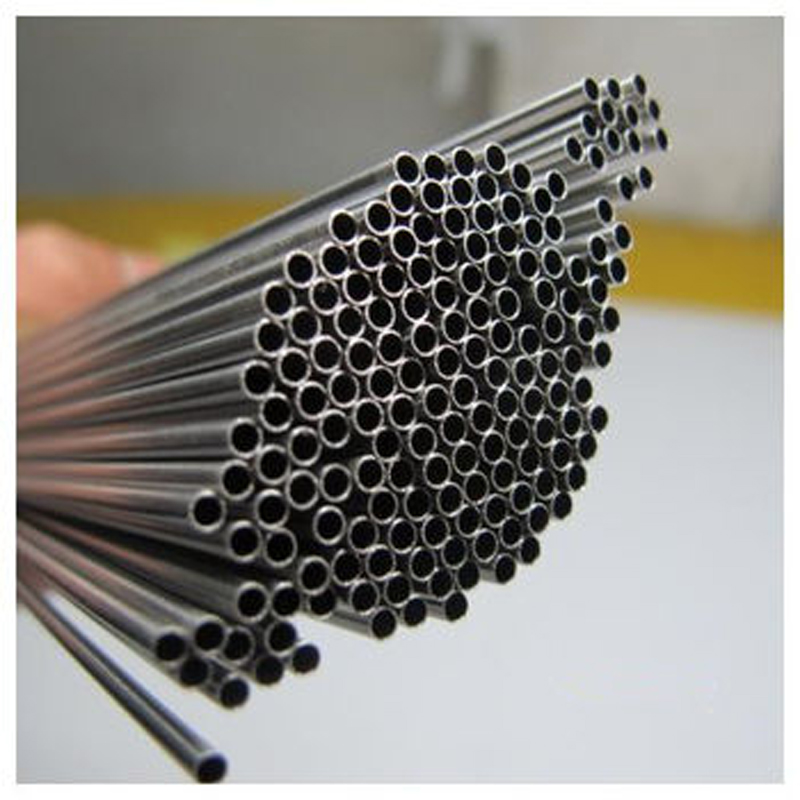
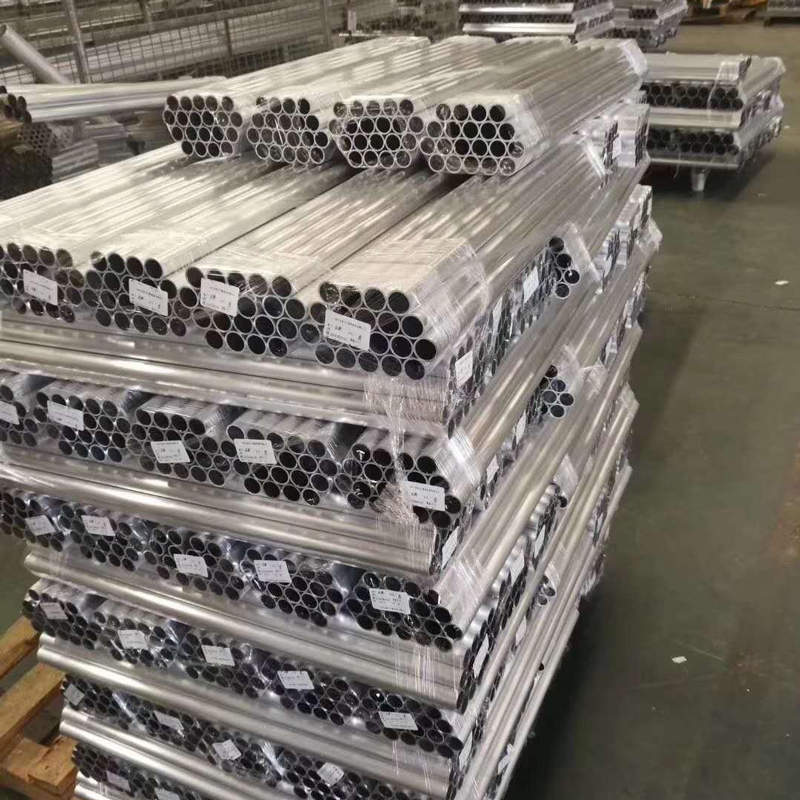
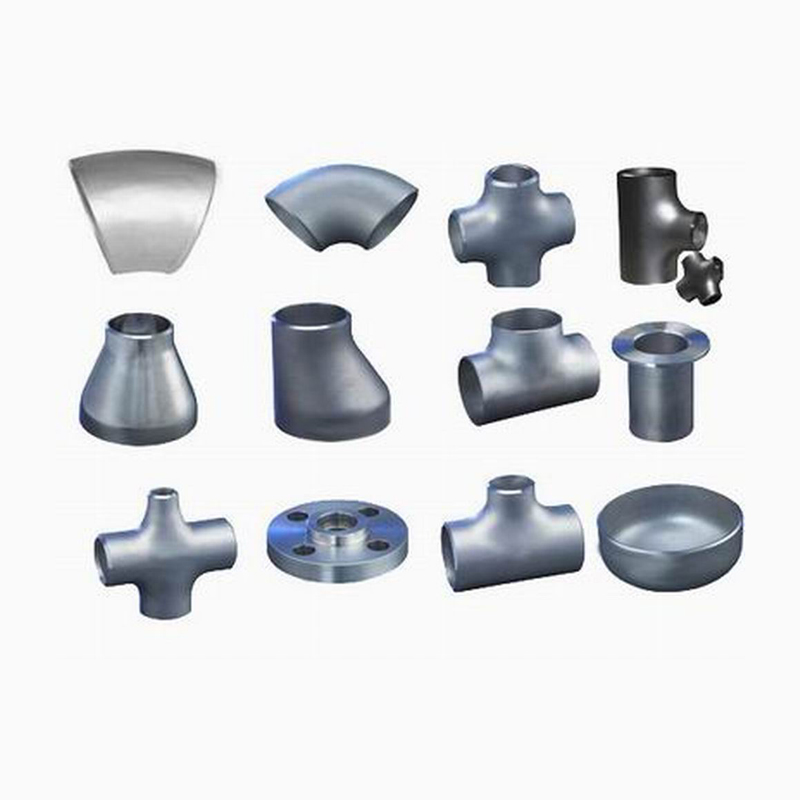
Naadloze roestvrijstalen buizen van de typen 304, 310S en 316L.
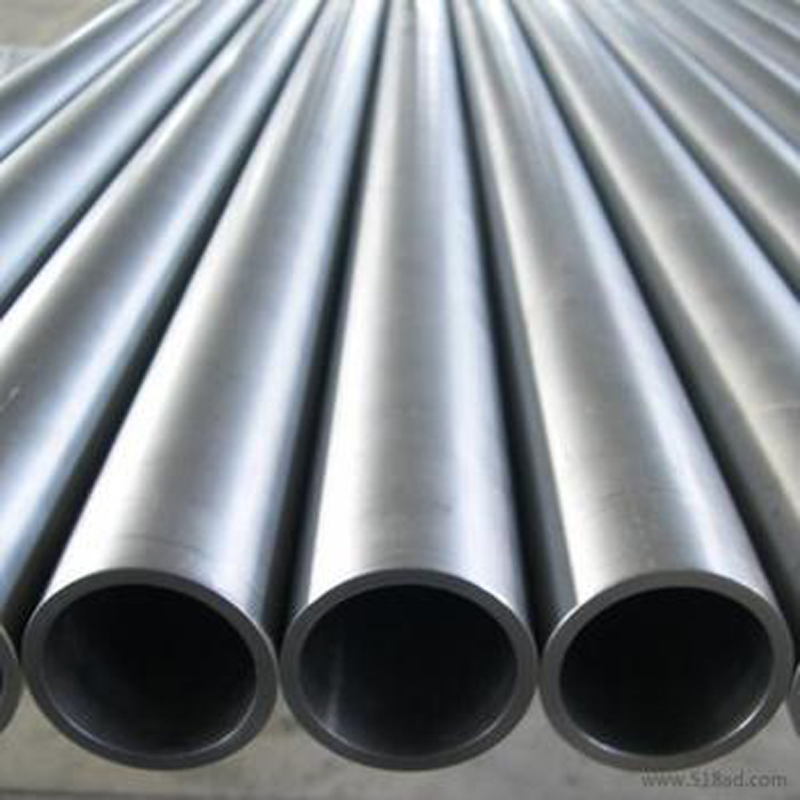
Productieproces van naadloze roestvrijstalen buizen
1. Warmwalsen (geëxtrudeerde naadloze stalen buis): verhitting van de ronde buis, perforatie, driewalsen, schuin walsen, continu walsen of extrusie, buisdiameter (of diameterreductie), koeling, richten, hydrostatische test (of fouttest), markering voor opslag.
2. Koudgetrokken (gewalste) naadloze stalen buis: ronde buisblok, verhitting, geperforeerde kop, gegloeid met zuur, gewassen en gecoat met olie (koperplating), meerkanaals koudgetrokken (koudgewalste) buis, warmtebehandeling, richten, hydraulische test (foutdetectie), markeren en opslaan.
Afhankelijk van de verschillende productiemethoden kunnen buizen worden onderverdeeld in warmgewalste buizen, koudgewalste buizen, koudgetrokken buizen, extrusiebuizen, enzovoort.
1.1 Warmgewalste naadloze roestvrijstalen buizen worden over het algemeen geproduceerd op een automatische walsinstallatie. De massieve buis wordt gecontroleerd en ontdaan van oppervlaktedefecten, op de gewenste lengte gesneden, gecentreerd op het geperforeerde uiteinde van de buis en vervolgens naar een verwarmingsoven gestuurd om te worden verhit en geperforeerd met een stempel. Tijdens het perforeren, waarbij de stempel constant roteert en tegelijkertijd voorwaarts beweegt, vormt de buis onder invloed van de wals en de kop geleidelijk een holte, de zogenaamde wollen buis. Vervolgens wordt de buis naar een automatische buizenwalserij gestuurd voor verder walsen. Ten slotte wordt de gehele buis op de gewenste wanddikte en diameter gebracht om aan de specificaties te voldoen. Dit is een geavanceerde methode voor de productie van warmgewalste naadloze stalen buizen met behulp van een continue walsinstallatie.
1.2. Om naadloze buizen van kleinere afmetingen en betere kwaliteit te verkrijgen, moeten koudwalsen, koudtrekken of een combinatie van beide methoden worden toegepast. Koudwalsen wordt meestal uitgevoerd op een tweewalswalsmachine, waarbij de stalen buis wordt gewalst in een ringvormig gat met een variabele doorsnede, bestaande uit een ronde groef en een vaste conische bovenzijde. Koudtrekken wordt meestal uitgevoerd op een koudtrekmachine met één of twee kettingen, met een trekkracht van 0,5 tot 100 ton.
1.3. Bij de extrusiemethode wordt de verwarmde buisvorm in een gesloten extrusiecilinder geplaatst. De perforatiestang en de extrusiestang bewegen samen, waardoor de geëxtrudeerde delen door de kleinere matrijsopening naar buiten worden geperst. Met deze methode kunnen stalen buizen met een kleine diameter worden geproduceerd.
Productdetails
| Staalsoort: | 304,304L,309S,310S,316,316L,317,317L,321,347,347H,304N,316L, 316N,201,202,S32205 |
| Standaard: | ASME/ASTM/DIN/EN/JIS |
| Specificatie: | Buitendiameter 10~508 mm |
| Gewicht: | 1,0-30 mm, of volgens de specifieke wensen van de klant. |
| Lengte: | 2-20 meter, of volgens de specifieke wensen van de klant. |
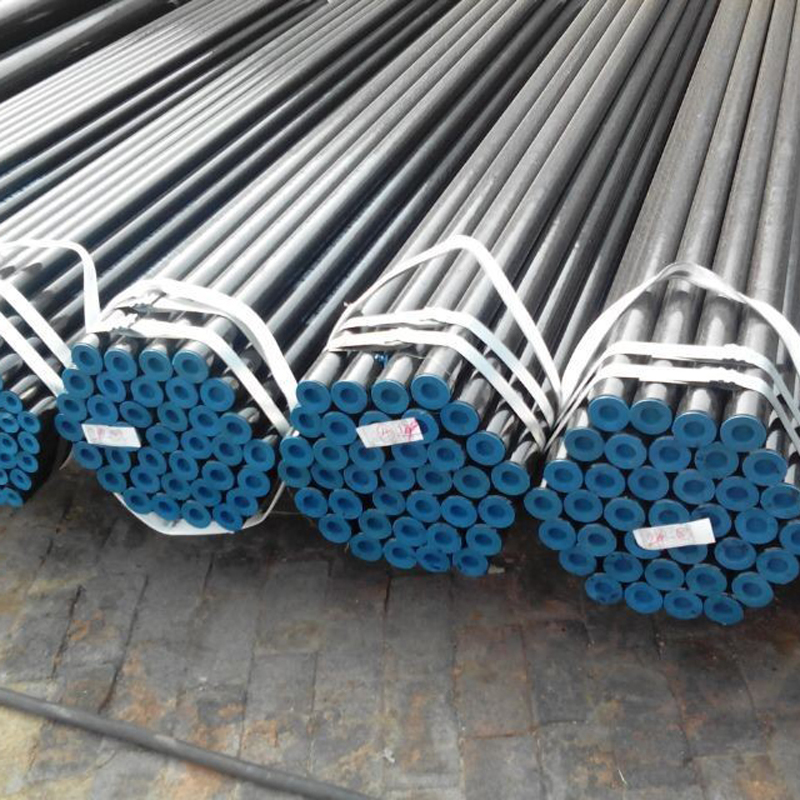
| Pakket: | Export standaardpakket |
| Soorten buizen: | Naadloze roestvrijstalen buizen, ketelbuizen, precisiebuizen, mechanische buizen, cilindrische buizen, leidingbuizen, enz. |
| Molen MTC: | Verstrekt vóór verzending |
| Inspectie: | Een inspectie door een derde partij, zoals SGS, BV of TUV, is acceptabel. |
| Montagepoort: | Elke haven in China |
| Handelsterm: | FOB, CIF, CFR, EXW, enz. |
| Prijsvoorwaarde: | TT of LC ter plaatse |
| Onze diensten: | We kunnen producten op maat maken volgens de wensen of tekeningen van de klant, en de verpakking aanpassen aan de behoeften van de klant. |
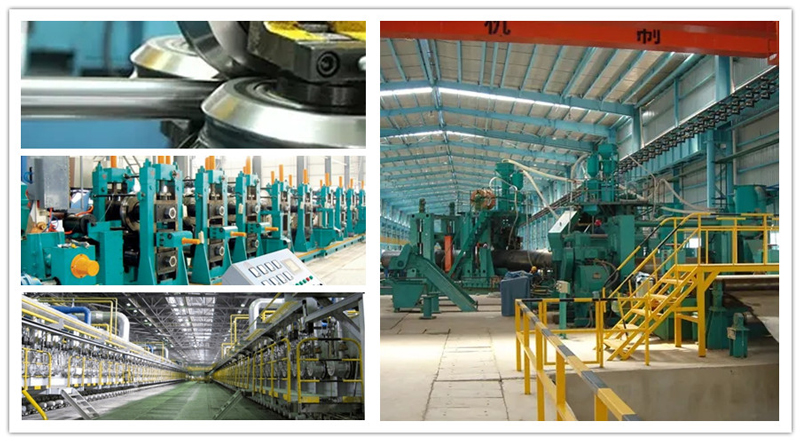
Fabrieksshow